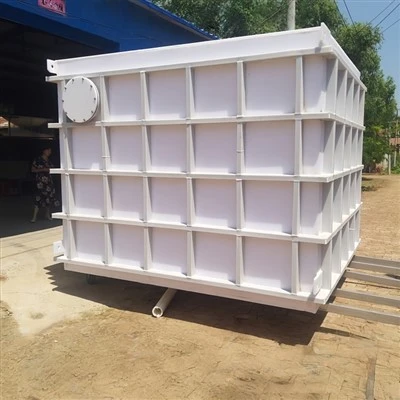
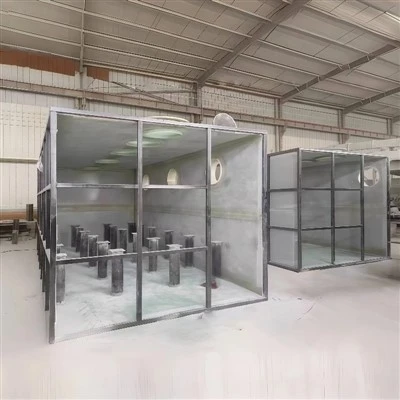
La création d'un moule en FRP (polymère renforcé de fibres{{1}) hautes-performances implique une chaîne de processus complète, allant de la conception et de la sélection des matériaux aux techniques de fabrication. En prenant comme exemple le flux de production d'un fabricant spécialisé de moules FRP :
1. Phase d'analyse et de conception des exigences : le fabricant commence par s'engager dans des consultations approfondies avec le client pour définir les paramètres clés, tels que l'application prévue du moule (par exemple, production de masse ou personnalisation en petits lots), les exigences de précision dimensionnelle et les indices de résistance à la température et à la pression. Par exemple, les moules personnalisés pour les équipements médicaux doivent répondre aux normes d'environnement stérile, tandis que les moules destinés à la décoration architecturale nécessitent une attention particulière quant à la fidélité de la reproduction de la texture de la surface. L'équipe de conception utilise un logiciel de CAO pour créer des modèles 3D et utilise la simulation CAE pour analyser la répartition des contraintes du moule, optimisant ainsi son intégrité structurelle pour éviter toute déformation.
2. Sélection des matériaux et optimisation de la formule : en fonction des conditions de fonctionnement du moule, des types de résine appropriés-tels que la résine polyester insaturée pour le durcissement à température ambiante-ou la résine époxy pour les-environnements à haute température-et les spécifications de la fibre de verre sont sélectionnés (par exemple, des brins coupés pour améliorer la ténacité, des fibres continues pour augmenter la résistance à la traction). Un fabricant, tout en développant des moules pour les composants de trains à grande vitesse, a réussi à réduire le taux de retrait du moule de la norme industrielle de 0,3 % à 0,1 % en ajustant précisément le rapport résine-sur-fibres, améliorant ainsi considérablement la cohérence du produit.
3. Processus de fabrication de moules : les techniques de fabrication traditionnelles incluent le moulage à la main, la pulvérisation et le moulage par infusion sous vide. La pose manuelle-convient à la production en petits lots-et aux moules avec des structures simples ; bien que rentable-efficace, il offre une précision limitée. La pulvérisation-implique le mélange de résine et de fibres via un pistolet pulvérisateur mécanique, augmentant ainsi l'efficacité de plus de 30 %. Le moulage par infusion sous vide utilise une pression négative pour assurer l'imprégnation uniforme de la résine dans toutes les couches de fibres, permettant un contrôle de l'épaisseur avec une précision de 0,05 mm ; cette méthode est fréquemment utilisée pour les moules de panneaux de carrosserie automobile. Après avoir introduit des équipements allemands importés, un fabricant de moules FRP a réussi à réduire son cycle de production de moules de 15 jours à 7 jours, tout en abaissant simultanément le taux de défauts de 8 % à moins de 2 %.
4. -Traitement et inspection après le moulage : une fois moulés, les moules subissent divers traitements de surface-tels que le ponçage, le polissage et la peinture. De plus, certains moules de précision nécessitent une vérification par inspection par balayage laser. Un fabricant a équipé ses installations d'une machine à mesurer tridimensionnelle (MMT) capable de vérifier des paramètres tels que la planéité et la perpendiculaire du moule, garantissant ainsi que l'écart dimensionnel de chaque moule ne dépasse pas ±0,05 mm-répondant aux normes de qualité aérospatiale-.